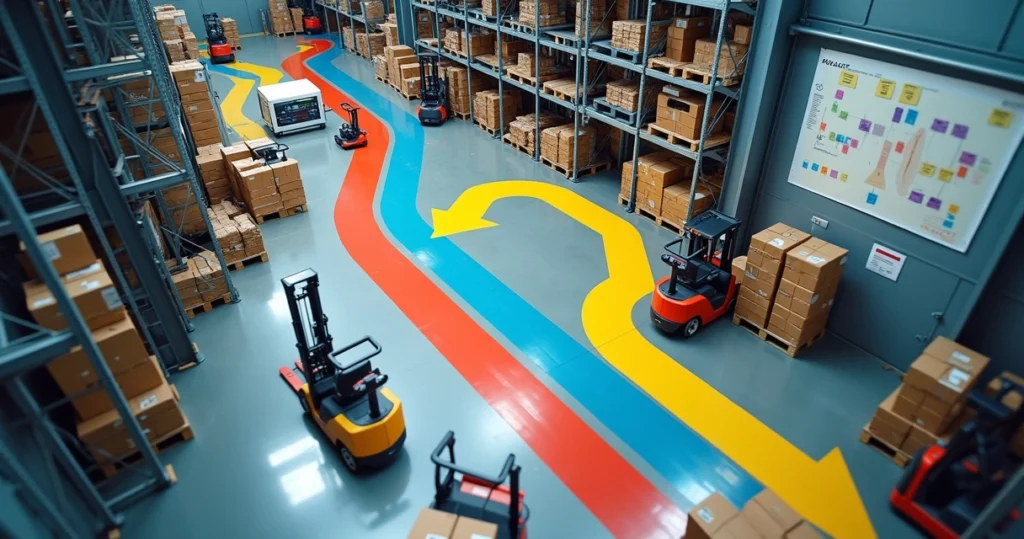
Dentro de muitas plantas, o custo da operação não sobe apenas por falhas de compra, paradas de máquina ou atraso de fornecedor. Ele sobe, todos os dias, em pequenos trajetos. Um pallet que vai e volta. Um operador que espera. Uma empilhadeira que roda mais do que deveria. Um item guardado longe do ponto de uso. Parece detalhe. Não é.
A movimentação interna de materiais é uma das maiores fontes de desperdício operacional e, ainda assim, costuma ser pouco medida.
Na prática, a intralogística industrial costuma ficar escondida entre áreas. Produção enxerga falta de material. Almoxarifado enxerga excesso de pedidos urgentes. Manutenção percebe corredores bloqueados. PCP percebe atraso. Mas poucos olham o fluxo completo dentro da fábrica, do recebimento até o consumo.
Em projetos conduzidos pela WC MAC, essa situação aparece com frequência. A empresa encontra operações com bons equipamentos, equipes dedicadas e até indicadores de alto nível, mas sem leitura clara da logística interna de fábrica. O resultado é conhecido: mais custo, mais tempo perdido e menos previsibilidade.
O desperdício nem sempre faz barulho.
Quando o fluxo interno de materiais não é mapeado, a empresa passa a conviver com perdas que viram rotina. E rotina, com o tempo, deixa de ser questionada. Este artigo mostra sete erros comuns que pesam no custo da operação, além de caminhos para mapear fluxos, identificar trajetos desnecessários, revisar o layout de armazenagem industrial e ajustar os recursos de movimentação.
Por que a logística interna pesa tanto no custo?
O tema impacta diretamente o tempo de abastecimento, o uso de mão de obra, a ocupação de espaço, a segurança e a disponibilidade de material na linha. Quando um componente precisa cruzar longas distâncias dentro da planta, o custo não está apenas no transporte. Ele aparece em várias frentes:
-
Uso maior de empilhadeiras, paleteiras e operadores;
-
Espera da produção por falta de abastecimento no momento certo;
-
Estoques intermediários criados para compensar falhas do fluxo;
-
Mais risco de avaria, perda e erro de separação;
-
Ocupação de corredores e áreas com material parado.
Quanto mais torto é o caminho do material, maior tende a ser o custo invisível da fábrica.
Esse raciocínio conversa de forma natural com o Value Stream Mapping. Se o mapeamento de fluxo de valor já ajuda a enxergar esperas, estoques e gargalos, aqui o recorte fica mais específico: o deslocamento físico do material entre pontos internos. Para quem deseja ampliar essa visão, a WC MAC já tratou do tema de fluxo em falhas comuns na estruturação de fluxos de processos industriais.
Erro 1: Não medir a movimentação interna
Esse é o erro mais comum. A empresa mede compra, venda, produção, parada, refugo e manutenção. Mas não mede quantos metros um item percorre, quantas vezes ele é tocado, quanto tempo leva do estoque ao ponto de consumo ou quantos deslocamentos são feitos por turno.
Sem isso, não existe base real para decidir mudanças. A percepção domina. E percepção engana.
Uma cena típica ajuda a entender. O material “sempre chegou”. Então ninguém questiona o caminho. Até o dia em que a demanda sobe, a linha atrasa e a empilhadeira já não atende. O problema parecia novo, mas estava crescendo havia meses.
Para começar a medir, a operação pode levantar:
-
Distância entre armazenagem e ponto de uso;
-
Tempo médio de rota por tipo de material;
-
Número de viagens por turno;
-
Tempo de espera para coleta e entrega;
-
Quantidade de movimentações por unidade produzida.
O que não é medido na logística interna vira custo aceito como se fosse normal.
Esse cuidado também depende de dados confiáveis. Quando a coleta é falha ou os registros são incompletos, a leitura da operação fica distorcida. Esse ponto se conecta ao que a WC MAC discutiu em erros no processamento de dados industriais que geram custos.
Erro 2: Mapear processos, mas não mapear trajetos
Muitas empresas têm fluxogramas de processo bem feitos. Sabem a sequência de atividades. Sabem quem aprova, quem produz, quem libera. Mesmo assim, não sabem por onde o material passa fisicamente.
Isso cria uma lacuna perigosa. O processo no papel parece simples. No chão, ele é longo, cruzado e cheio de retornos.
O mapeamento do fluxo interno de materiais precisa mostrar o caminho real. Não o caminho idealizado. Para isso, a equipe pode caminhar a planta, registrar tempos, observar cruzamentos e desenhar as rotas por família de item. Quando esse trabalho é feito, costuma surgir uma surpresa incômoda: muito material circula sem gerar valor.
Um estudo aplicado em planta da indústria automobilística mostrou redução de cerca de 26% no tempo de rota de abastecimento após uso de ferramentas Lean. O dado chama atenção porque deixa claro algo simples: a rota interna não é detalhe operacional. Ela interfere no ritmo da fábrica.
Para mapear bem, a equipe pode seguir uma sequência objetiva:
-
Definir uma família de materiais ou linha piloto;
-
Marcar origem, pontos de espera e ponto de consumo;
-
Medir distância e tempo real por percurso;
-
Registrar quantidade de toques e transferências;
-
Identificar retornos, desvios e filas.
Esse tipo de olhar ajuda a evitar distorções frequentes em operações mais complexas, tema que também aparece em como evitar erros em processos industriais complexos.
Erro 3: Aceitar movimentações desnecessárias como rotina
Nem toda movimentação é necessária. Esse ponto parece óbvio, mas no dia a dia ele se perde. Há plantas em que o mesmo lote é descarregado, armazenado, transferido, separado, reposicionado, levado a uma área temporária e só depois entregue ao consumo. Cada toque soma tempo, risco e custo.
Se o material se move mais vezes do que o necessário, a operação está pagando por desperdício.
As causas mais comuns são conhecidas:
-
Falta de endereço definido;
-
Armazenagem temporária virando definitiva;
-
Quebra de sequência no abastecimento;
-
Separação feita longe demais da linha;
-
Mudanças improvisadas no layout.
Em um primeiro olhar, algumas dessas voltas parecem pequenas. Mas quando multiplicadas por turnos, linhas e semanas, pesam bastante. Um estudo em fábrica de embalagens, publicado pela UTFPR, mostrou que o simples rearranjo do uso de empilhadeiras, sem investimento extra, trouxe ganho de cerca de 5% na produção e reduziu de forma relevante o estoque em processo, como mostra a pesquisa sobre rearranjo de empilhadeiras e layout interno.
Esse tipo de resultado costuma despertar uma reação comum nas equipes: “era perto, mas não era tão perto assim”. A frase aparece porque distância percebida e distância real raramente são iguais.
Erro 4: Ignorar a relação entre armazenagem e ponto de consumo
O layout de armazenagem industrial não deve ser pensado apenas pela capacidade de estocar. Ele precisa considerar frequência de uso, giro, volume, risco e proximidade do consumo. Quando isso não acontece, itens de alto giro ficam longe, materiais pesados exigem mais manobras e a linha passa a depender de corridas urgentes.
O melhor endereço não é o que cabe mais. É o que reduz deslocamentos sem perder controle.
Na prática, uma boa avaliação do layout considera ao menos quatro perguntas:
-
Quais itens abastecem a linha com maior frequência;
-
Quais materiais ocupam espaço demais para o giro que têm;
-
Quais itens deveriam estar mais próximos do ponto de uso;
-
Quais áreas geram cruzamento entre pedestres e equipamentos.
Outro ponto sensível está nos estoques entre processos. Muitas vezes eles são criados para proteger a operação, mas acabam alongando percursos e escondendo falhas de sincronismo. Um estudo publicado na revista PROD mostrou que, ao reduzir estoques entre processos e eliminar movimentações parasitas, um fabricante de ônibus obteve queda de 40% nos itens em falta na linha e aumento de cerca de 37% na produção diária.
Esse dado reforça uma ideia prática. Estoque mal posicionado não é segurança. Em muitos casos, ele é sinal de fluxo ruim.
Erro 5: Dimensionar mal os recursos de movimentação
Há dois erros opostos aqui. O primeiro é ter poucos recursos. O segundo é ter recursos demais, mal distribuídos e usados sem padrão. Nos dois casos, o custo cresce.
Empilhadeiras, rebocadores, paleteiras, carrinhos, operadores de abastecimento e janelas de entrega precisam ser dimensionados com base em demanda real, distância, frequência de rotas e tempo de ciclo. Quando esse cálculo não existe, a rotina entra em modo reativo.
Os sinais aparecem rápido:
-
Fila para coleta em horários de pico;
-
Equipamentos ociosos em alguns setores e sobrecarga em outros;
-
Uso de equipamento inadequado para o tipo de carga;
-
Abastecimento urgente virando regra;
-
Muito deslocamento vazio.
Em trabalhos de campo, a WC MAC costuma observar que o problema não está só na quantidade, mas na lógica de uso. Uma empilhadeira pode estar disponível e, ainda assim, a linha sofrer com atraso. Isso acontece quando as rotas não têm prioridade clara, quando o sequenciamento é ruim ou quando a operação depende de chamados informais.
Dimensionar recursos de movimentação sem olhar rota e frequência leva a uma conta enganosa.
Em vez de discutir apenas compra de equipamento, a empresa ganha mais quando mede carga de trabalho por rota, horários de pico, taxa de ocupação e distância rodada por turno.
Erro 6: Tratar logística interna como tema isolado
A movimentação de materiais industrial não pode ser vista como tarefa apenas do almoxarifado ou da operação logística. Ela depende de compras, PCP, produção, manutenção, engenharia e segurança. Quando cada área decide sozinha, o fluxo interno perde coerência.
Um exemplo é conhecido. Compras fecha volumes maiores para reduzir preço unitário. O estoque cresce. A armazenagem improvisa espaços. A linha fica mais distante do item. A movimentação interna aumenta. O custo que saiu de uma ponta volta na outra.
Outro caso aparece quando a manutenção cria área temporária para peças e ferramentas sem conexão com a circulação principal. Em pouco tempo, surgem corredores estreitos, desvios e espera para acesso.
Esse risco cresce quando a gestão de riscos internos não entra na conversa. A WC MAC também já abordou esse ponto em erros de gestão de riscos industriais que geram custos. Na logística interna, o risco não está só em acidente. Está também em ruptura, avaria, erro de abastecimento e perda de rastreabilidade.
Fluxo ruim conecta desperdícios.
Por isso, a governança da logística interna precisa juntar áreas e definir regras simples: quem decide endereçamento, como novas áreas são abertas, quais critérios movem materiais para zonas próximas da linha e como mudanças no layout são avaliadas antes de virar rotina.
Erro 7: Achar que automação resolve um fluxo ruim
Tecnologia ajuda muito. Mas automação sobre um processo ruim apenas acelera a falha. Se a rota está mal desenhada, se o endereço está errado ou se a lógica de reposição é fraca, colocar sensores, coletores ou dashboards não corrige a causa.
Automação gera resultado quando entra sobre um fluxo claro, medido e padronizado.
Isso não reduz o valor da tecnologia. Pelo contrário. Quando aplicada no momento certo, ela melhora visibilidade, rastreio, controle de rotas, gestão de chamados e leitura de desvios. A frente digital da WC MAC nasce exatamente com esse objetivo: aproximar método de campo e dados confiáveis, tornando a gestão mais clara para todos os níveis da operação.
Em muitas plantas, pequenas automações já fazem diferença:
-
Painéis com status de abastecimento por linha;
-
Alertas de atraso por rota;
-
Registro digital de tempos de deslocamento;
-
Controle de ocupação de equipamentos;
-
Rastreamento de desvios de percurso.
Essa visão conversa com práticas de redução de desperdício mais amplas, como as discutidas pela WC MAC em ações de Lean Manufacturing Digital para evitar desperdícios.
Como começar a corrigir?
Nem sempre é preciso grande investimento para atacar o problema. Em muitos casos, o primeiro ganho vem de enxergar o fluxo real e cortar excessos. Um caminho simples pode seguir esta ordem:
-
Escolher uma linha, célula ou família de itens com dor conhecida;
-
Mapear o trajeto físico do material, do recebimento ao consumo;
-
Medir distâncias, tempos, esperas e número de toques;
-
Revisar o layout de armazenagem com base em giro e proximidade;
-
Ajustar frequência de abastecimento e uso dos recursos de transporte;
-
Acompanhar indicadores simples por algumas semanas.
Ao fazer isso, a empresa deixa de discutir apenas sintomas. Ela passa a ver causa, impacto e prioridade. E isso muda o nível da conversa.
Conclusão
A logística interna de fábrica deixa marcas no custo todos os dias, mesmo quando ninguém fala dela. O material que anda demais, espera demais ou é tocado demais consome espaço, tempo e capacidade operacional. O mais preocupante é que boa parte dessas perdas se instala de forma silenciosa.
Melhorar a intralogística industrial começa por medir, mapear e redesenhar o fluxo real do material.
Quando a empresa identifica movimentos desnecessários, aproxima armazenagem do ponto de consumo, ajusta recursos de movimentação e conecta áreas em torno do mesmo fluxo, o ganho aparece de forma concreta. Não como discurso, mas no chão de fábrica.
Para organizações que desejam tratar esse tema com método, visão prática e apoio tecnológico, vale conhecer melhor o trabalho da WC MAC e suas soluções para diagnóstico, estruturação de processos e gestão industrial orientada a resultados.
Perguntas frequentes
O que é intralogística industrial?
A intralogística industrial é a gestão do fluxo de materiais, informações e recursos de movimentação dentro da fábrica. Ela envolve recebimento, armazenagem, abastecimento de linha, transferências internas e expedição interna. Em termos simples, trata-se de organizar como o material circula dentro da planta com controle, ritmo e menor desperdício.
Como melhorar o fluxo interno de materiais?
A melhora começa com mapeamento do trajeto real, medição de distâncias, tempos e esperas, revisão do posicionamento dos estoques e ajuste da frequência de abastecimento. Também ajuda separar rotas, definir endereçamento claro e acompanhar indicadores por linha ou família de item. Quando necessário, recursos digitais podem dar mais visibilidade ao processo.
Quais erros aumentam custos de logística interna?
Os erros mais comuns são não medir movimentações, mapear apenas processos e não trajetos, aceitar deslocamentos sem valor, manter armazenagem longe do ponto de consumo, dimensionar mal empilhadeiras e operadores, tratar o tema de forma isolada e apostar em automação antes de corrigir o fluxo. Esses erros ampliam espera, retrabalho, estoques intermediários e uso desnecessário de recursos.
Como otimizar o layout de armazenagem industrial?
O layout melhora quando os itens de maior giro ficam mais próximos da linha, quando materiais volumosos têm áreas compatíveis com manobra e quando o desenho reduz cruzamentos e retornos. A revisão deve considerar frequência de consumo, volume, risco, tipo de embalagem e distância até o ponto de uso. O foco não deve ser apenas armazenar mais, mas armazenar melhor.
Vale a pena investir em automação na intralogística?
Vale, desde que o fluxo já tenha sido entendido e padronizado. Sistemas, sensores, dashboards e automações ajudam no controle, na rastreabilidade e na gestão das rotas, mas não corrigem um processo mal desenhado por conta própria. O melhor resultado aparece quando a tecnologia entra para sustentar um fluxo interno já revisado.