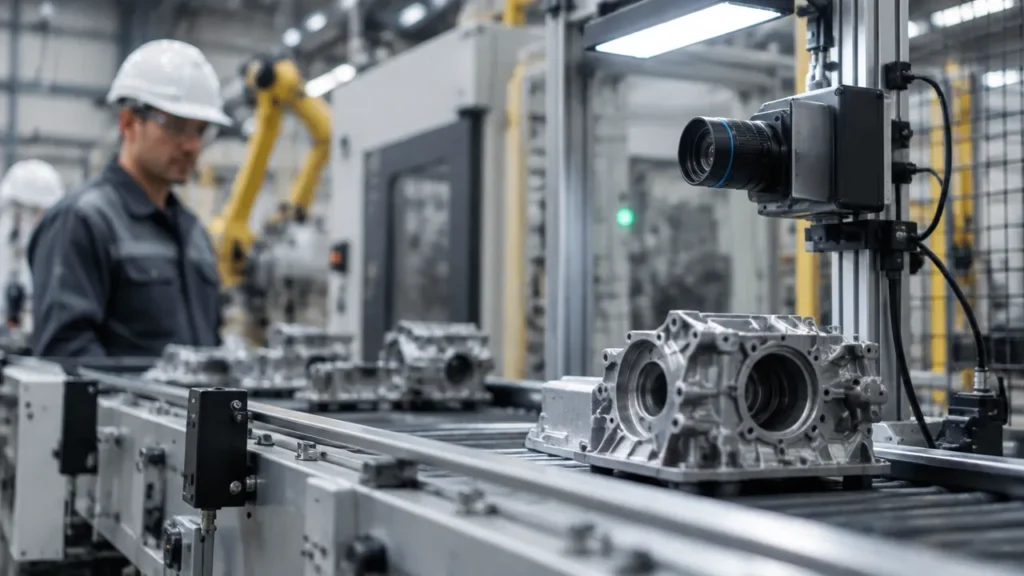
A visão computacional pode inspecionar produtos, ler instrumentos analógicos, apoiar a verificação de EPIs e identificar anomalias térmicas. Para equipes industriais, o ponto decisivo não é apenas escolher uma câmera ou um algoritmo: é confirmar que a imagem permite tomar uma decisão confiável no processo real.
As aplicações a seguir já são tecnicamente viáveis, mas não funcionam como solução universal. Iluminação, variação dos itens, dados disponíveis e integração com a rotina determinam se o projeto entrega valor ou se apenas automatiza uma inspeção inconsistente.
O que avaliar antes de escolher uma aplicação
- Inspeção em linha: encontra defeitos visíveis ou verifica presença, montagem, rótulos e dimensões.
- Instrumentos analógicos: lê ponteiros com uma câmera fixa, sem modificar o mostrador.
- Segurança operacional: sinaliza situações visíveis, como ausência de EPI em uma zona delimitada.
- Imagem térmica: ajuda a acompanhar mudanças de temperatura em equipamentos e componentes.
- Condição para avançar: testar imagens representativas, definir critérios de aceitação e planejar o que acontece quando a leitura é incerta.
O guia do NIST sobre automação industrial cita a inspeção visual automatizada entre as aplicações de manufatura, incluindo medição, verificação de selos e rótulos e leitura de códigos. Isso confirma a utilidade da tecnologia, mas não substitui a análise de viabilidade de cada linha.
Inspeção visual em linha funciona melhor com critérios estáveis
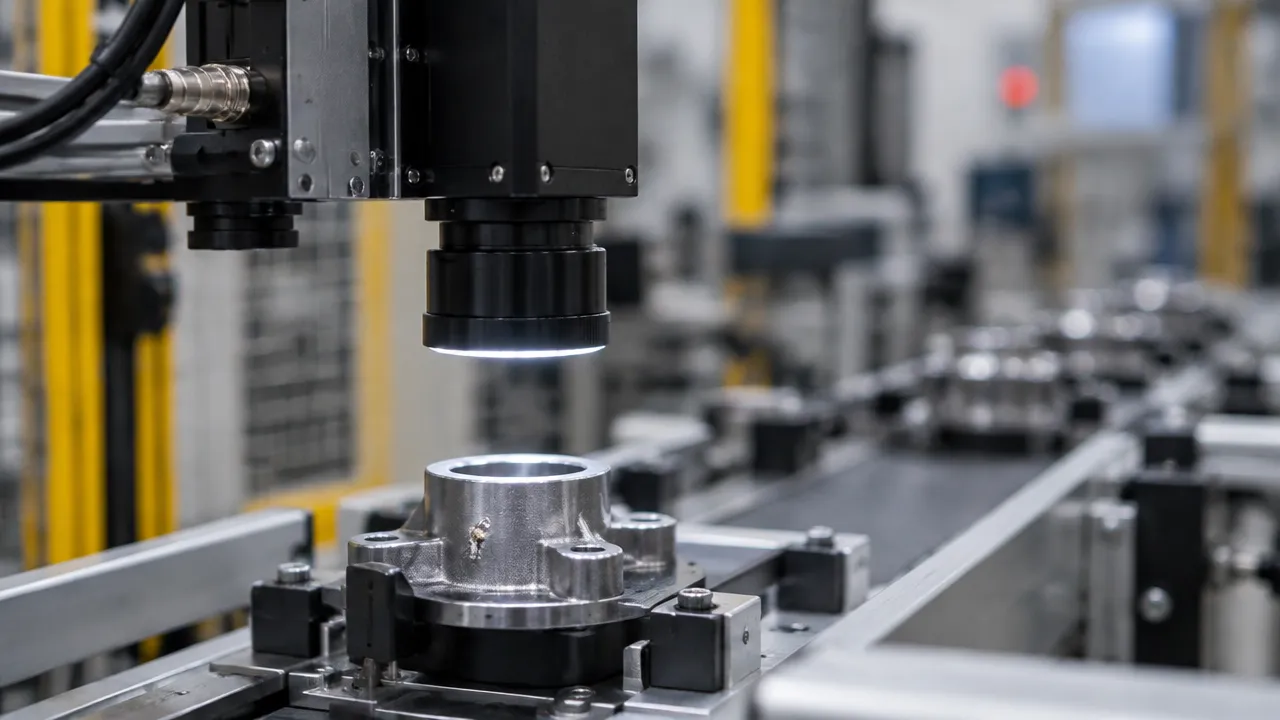
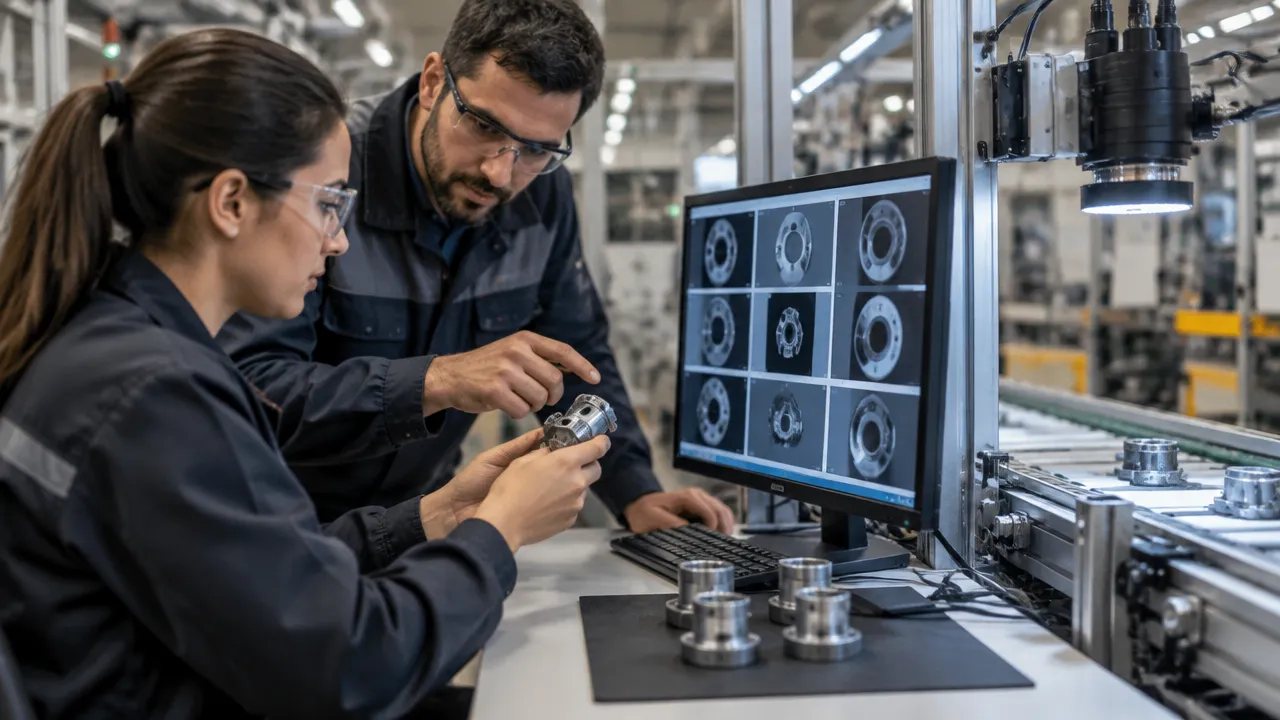
A inspeção automatizada por imagem é mais adequada quando o defeito pode ser visto de forma consistente e existe uma decisão clara a tomar. Exemplos incluem conferir se uma peça está presente, se um rótulo foi aplicado, se uma montagem está completa ou se há uma falha superficial visível.
O sistema captura a peça em uma posição conhecida e compara a imagem com regras ou padrões aprendidos. Se o resultado estiver fora do critério definido, a aplicação pode gerar um alerta, encaminhar o item para uma verificação ou acionar uma etapa de rejeição. A ação depende dos requisitos de segurança e do desenho da linha.
A descrição do NIST sobre inspeção por visão inclui tarefas como medir peças e inspecionar selos e rótulos. Na prática, a aplicação precisa ser dimensionada ao defeito específico: detectar uma etiqueta ausente é diferente de reconhecer uma microtrinca com baixo contraste.
Um teste útil compara a decisão automática com inspeções confirmadas por pessoas treinadas. Deve medir tanto os defeitos não detectados quanto os alarmes incorretos, pois ambos afetam a produção. Quando a peça muda muito de formato, cor ou acabamento, talvez seja preciso separar famílias de produtos ou criar critérios distintos para cada uma.
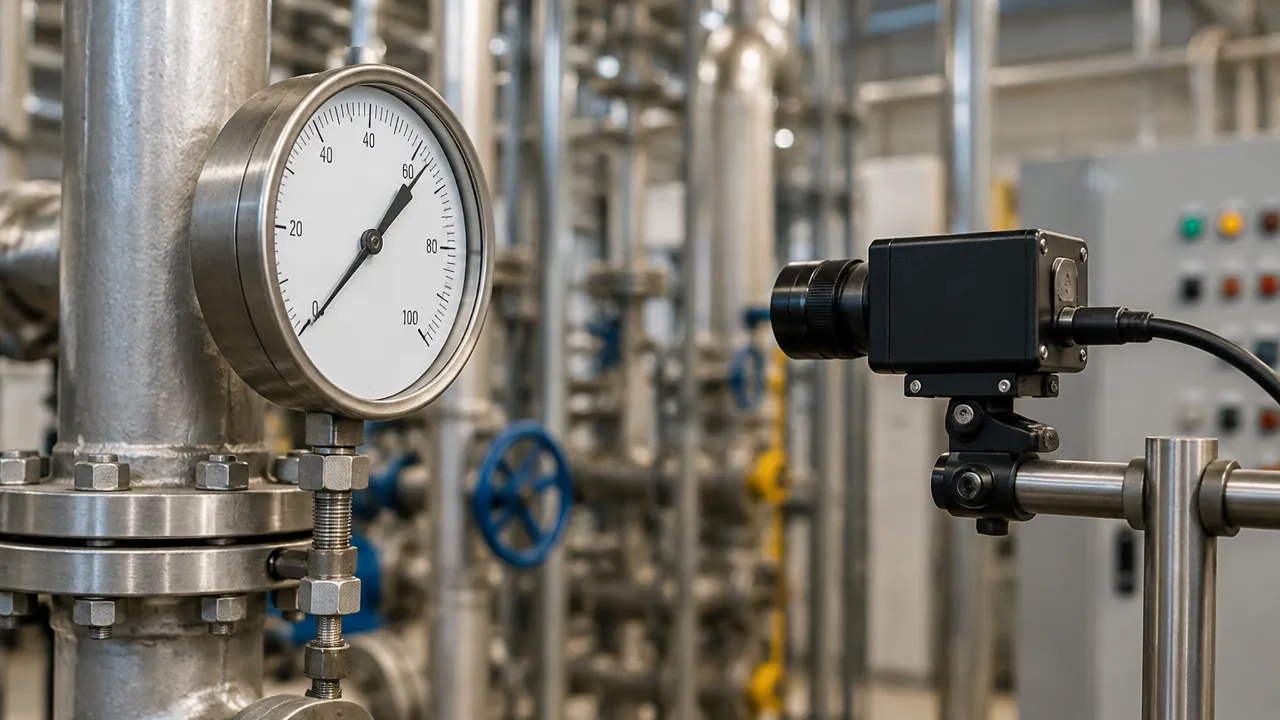
Instrumentos analógicos podem ser lidos sem retrofit
Uma câmera fixa pode fotografar um manômetro ou outro mostrador analógico e estimar a leitura do ponteiro sem substituir o instrumento. Isso pode facilitar rondas digitais, registrar tendências e sinalizar leituras que ultrapassem limites definidos pela operação.
O caminho técnico envolve localizar o mostrador, identificar o centro e a ponta do ponteiro, interpretar a escala e converter a posição em um valor. A solução precisa considerar instrumentos com escalas diferentes, reflexos no visor, vibração, sujeira, ângulo de captura e iluminação variável. Uma imagem sem qualidade suficiente deve resultar em uma leitura inconclusiva, não em um número apresentado como certo.
Um estudo publicado na revista Scientific Data sobre leitura de mostradores analógicos apresenta um conjunto sintético de 20 mil imagens em diferentes configurações e condições visuais. Esse tipo de material ajuda a desenvolver e comparar modelos, mas não comprova, por si só, o desempenho em uma instalação específica. A validação no local continua necessária.
A câmera também não deve ser tratada como substituta de um instrumento calibrado, de um intertravamento ou de uma proteção. Antes de usar as leituras em decisões operacionais, compare os resultados com uma referência confiável e defina como a equipe confirma valores duvidosos.
Detecção de EPI por câmera apoia a supervisão, não substitui a segurança
Em áreas delimitadas, uma câmera pode identificar visualmente situações como a ausência de capacete ou colete e enviar um alerta para a equipe responsável. A utilidade está em apoiar a observação de locais ou momentos que seriam difíceis de acompanhar continuamente, não em transferir ao algoritmo a responsabilidade pela segurança.
O resultado depende do enquadramento e da visibilidade. Pessoas ou objetos podem encobrir o EPI; a câmera pode estar distante, apontada em ângulo inadequado ou sujeita a sombras. Além disso, identificar um item presente na imagem não demonstra, por si só, que ele está sendo utilizado corretamente ou que protege contra o risco específico daquela tarefa.
Por isso, o piloto deve testar diferentes posições, distâncias, turnos e situações reais de circulação. A equipe também precisa definir quem recebe os alertas, como confirma ocorrências e como evita que falsos alarmes reduzam a confiança no sistema. Regras claras para acesso às imagens e tratamento de dados devem fazer parte do desenho do projeto.
Uma aplicação de detecção visual é complementar a procedimentos, treinamento, supervisão e controles de engenharia. Não deve liberar uma máquina, substituir uma avaliação de risco ou criar a impressão de que o monitoramento por câmera elimina perigos.
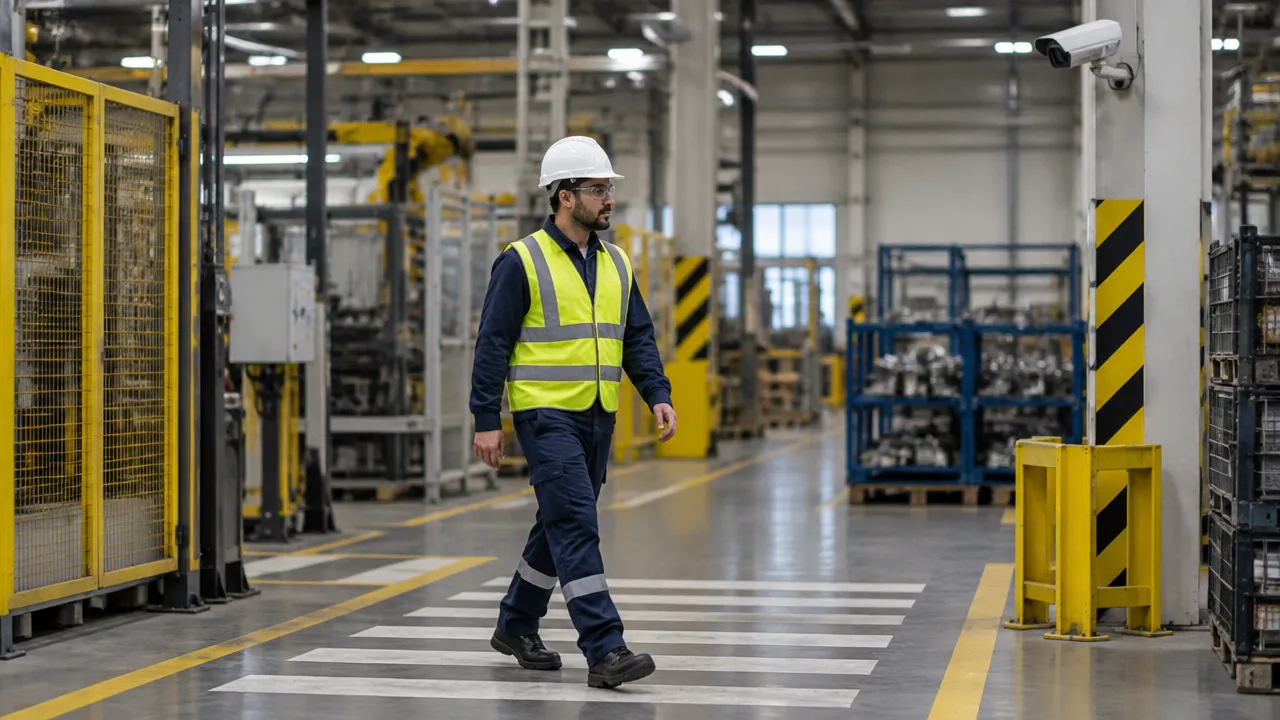
Imagem térmica ajuda a acompanhar anomalias de temperatura
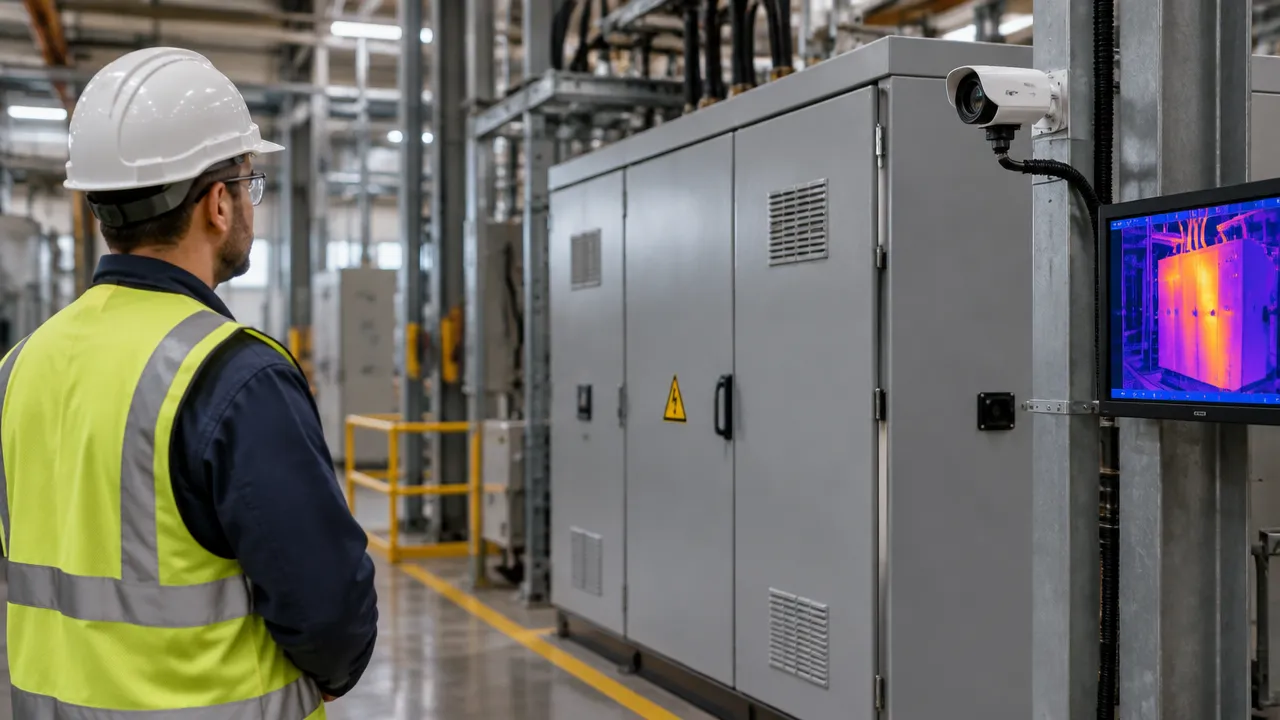
Uma câmera térmica pode registrar a distribuição de temperatura em equipamentos e apoiar a identificação de alterações que merecem inspeção. Em vez de depender somente de rondas pontuais, a equipe pode acompanhar imagens em locais selecionados e investigar mudanças em componentes elétricos ou mecânicos.
Essa aplicação exige distinguir uma mudança relevante de uma variação normal de operação. Carga, distância, emissividade da superfície, reflexos e condições ambientais afetam a interpretação. Uma área quente na imagem é um indício para análise, não um diagnóstico automático da causa nem uma confirmação isolada de falha.
A ISO 18434-2 sobre interpretação de termogramas trata do uso de imagens infravermelhas em programas de monitoramento e diagnóstico de máquinas, incluindo critérios para avaliar anomalias e requisitos de interpretação e registro. Assim, a câmera precisa estar integrada a uma rotina técnica: definir pontos observados, condições de comparação, responsáveis e ações de acompanhamento.
Também é importante diferenciar uma câmera térmica de uma câmera convencional com algoritmo. A primeira capta informação infravermelha e requer equipamento apropriado; a segunda analisa luz visível. A escolha depende do fenômeno que se quer acompanhar e do tipo de evidência necessário à manutenção.
Iluminação, variação e imagens rotuladas são riscos de implantação
As causas mais comuns de baixo desempenho não estão apenas no algoritmo. Uma câmera pode produzir imagens inadequadas se a iluminação muda entre turnos, se há reflexo no produto ou se a peça aparece em posições diferentes a cada captura. Nesses casos, o modelo recebe sinais visuais inconsistentes e pode confundir mudanças normais com defeitos.
Luz e enquadramento precisam ser controlados
Antes de treinar ou configurar o sistema, teste a captura no ambiente real, incluindo variações de turno, velocidade de linha, sujeira e vibração. Em muitos casos, corrigir a posição da câmera, a lente ou a iluminação resolve mais do que trocar de algoritmo. Se a operação não permite estabilizar essas condições, o projeto precisa provar que ainda reconhece as variações esperadas.
Variabilidade do produto precisa estar representada
Diferenças de cor, formato, lote, fornecedor e acabamento podem alterar a imagem. Um piloto baseado em poucas amostras parecidas tende a superestimar o desempenho. Inclua produtos conformes e não conformes, além de variações normais da operação, e mantenha amostras separadas para avaliar o modelo sem reutilizar as imagens de treinamento.
Dados rotulados são necessários em muitos projetos de IA
Quando a abordagem depende de aprendizado supervisionado, as imagens precisam estar classificadas ou marcadas para ensinar ao modelo o que procurar. Isso requer regras de anotação consistentes e exemplos suficientes, especialmente para defeitos raros. Nem todo sistema precisa de um grande conjunto de dados, mas nenhum resultado de laboratório dispensa testes representativos na fábrica.
Uma pesquisa de referência ajuda a entender o gargalo: o benchmark acadêmico de leitura de mostradores foi criado justamente com imagens anotadas e variações visuais. Dados sintéticos podem ampliar a cobertura inicial, mas não devem ser confundidos com validação de desempenho em uma linha real.
Um piloto útil mede a decisão, não apenas a acurácia do modelo
O piloto precisa responder a uma pergunta operacional específica, como “o sistema detecta a falha antes que o produto siga para a próxima etapa?”. Comece definindo o processo atual, o custo ou risco que se pretende reduzir e a decisão que a visão computacional poderá apoiar. Sem essa linha de base, é difícil demonstrar se a aplicação melhorou o resultado.
- Delimite o caso: produto, defeito, ponto de captura e decisão esperada.
- Verifique a captura: campo de visão, foco, iluminação, frequência e condições ambientais.
- Monte amostras representativas: inclua variações de produção, defeitos confirmados e imagens ambíguas.
- Compare com uma referência: registre defeitos perdidos, falsos alarmes e leituras inconclusivas.
- Teste a integração: confirme como alertas, rejeições ou registros entram na rotina de trabalho.
- Decida com evidências: avance, ajuste ou interrompa conforme critérios definidos antes do teste.
O resultado não deve ser apenas uma métrica isolada do modelo. Considere tempo de inspeção, retrabalho, descarte, resposta a alarmes e esforço para manter câmeras e dados. Também estabeleça um procedimento para revisar o desempenho quando produto, iluminação ou processo mudarem.
A tecnologia deve se encaixar na gestão da operação
Visão computacional gera valor quando melhora uma decisão relevante e se integra aos processos de qualidade, manutenção ou segurança. Se não há responsável pelos alertas, padrão para tratar exceções ou rotina para acompanhar resultados, instalar câmeras pode apenas transferir o problema para uma tela.
A WC MAC combina consultoria industrial com aplicações digitais próprias de inteligência artificial, incluindo análise de falhas, equalização técnica de propostas, análise de riscos, painéis e automações. Essa experiência em tecnologia aplicada à gestão não significa que toda necessidade industrial exija visão computacional. A escolha deve partir do diagnóstico do processo, da viabilidade técnica e de metas mensuráveis.
Em alguns casos, uma câmera resolve uma inspeção repetitiva; em outros, um sensor, uma revisão do padrão de trabalho ou uma melhoria de iluminação é mais adequada. Avaliar alternativas e validar em campo ajuda a evitar que a tecnologia amplie uma rotina inconsistente, em vez de melhorar o desempenho operacional.
Perguntas frequentes
O que é visão computacional industrial?
Visão computacional industrial é o uso de câmeras e algoritmos para identificar ou medir elementos visuais em processos de fábrica. O sistema pode reconhecer defeitos, ler mostradores ou acompanhar condições de segurança. Seu desempenho depende da qualidade das imagens, do contexto operacional e da validação dos resultados.
Como a visão computacional ajuda no controle da qualidade?
Ela ajuda a inspecionar peças, componentes e embalagens durante a produção, identificando defeitos ou características fora do padrão. A câmera pode verificar, por exemplo, a presença de componentes e a integridade de uma superfície. Antes de automatizar decisões, é preciso testar falsos alarmes e defeitos não detectados.
É possível ler instrumentos analógicos sem trocá-los?
Sim. Uma câmera instalada diante do mostrador pode capturar imagens e estimar a posição do ponteiro sem substituir o instrumento analógico. A leitura precisa ser comparada com medições de referência e acompanhada de critérios para imagens inconclusivas. A câmera não substitui instrumentos de segurança nem sistemas de proteção.
Câmeras conseguem detectar ausência de EPI?
Sim. Câmeras podem sinalizar ausência ou uso incorreto de equipamentos de proteção em zonas definidas. O sistema deve ser testado para diferentes ângulos, obstruções e condições de luz. Sua função é apoiar a supervisão e a prevenção, não substituir procedimentos de segurança, treinamento ou avaliação humana.
Quais condições podem inviabilizar um projeto?
Iluminação instável, reflexos, mudanças frequentes nos produtos e imagens insuficientes para treinamento podem reduzir a confiabilidade. Também dificultam a implantação a falta de um objetivo mensurável e a integração inadequada com a operação. Um piloto com imagens representativas ajuda a descobrir esses problemas antes de ampliar o projeto.